Jiangsu Gongtang
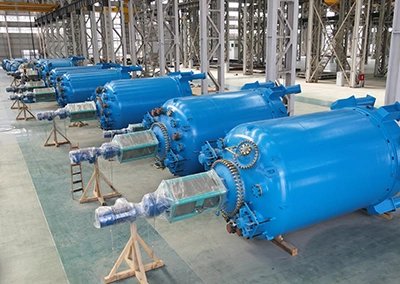
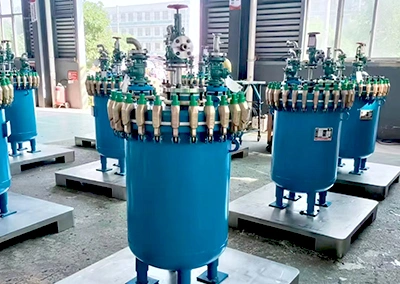
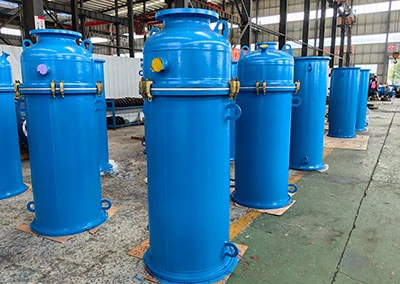
Gongtang menerapkan pengendalian mutu di setiap tahap produksi peralatan berlapis kaca. Mulai dari pemilihan pelat baja khusus, pengelasan dan pembentukan komponen, hingga pengaplikasian enamel GT88-9018, penyemprotan berlapis, dan pembakaran vertikal dengan suhu terkendali. Setiap proses dirancang untuk memastikan kualitas substrat baja, kekuatan ikatan lapisan kaca, keutuhan permukaan, serta keandalan peralatan.
Melalui proses manufaktur yang konsisten dan kemampuan kustomisasi sesuai kebutuhan, Gongtang menghadirkan peralatan berlapis kaca yang tahan korosi, memiliki sistem penyegelan yang andal, dan mendukung pengoperasian jangka panjang dalam industri kimia.
01 Pelat baja
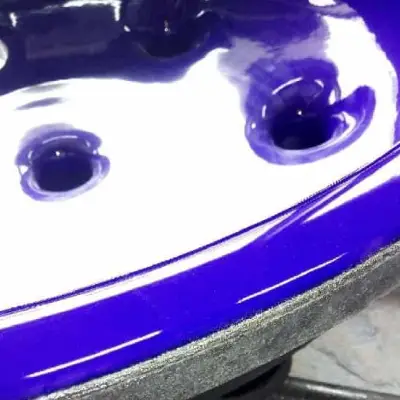
Pelat baja khusus dari Baosteel dan NISCO dengan tambahan titanium guna mengendalikan hidrogen berbahaya dan mencegah cacat fish scaling (pengelupasan). Pelat baja ini menyatu kuat dengan lapisan kaca, menghasilkan permukaan pelapis yang halus dan mengilap.
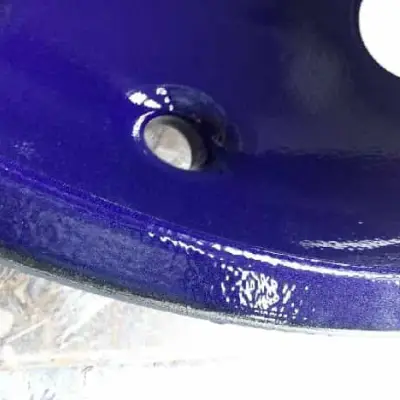
Pelat baja umum seperti Q235-B / Q245R umumnya mengandung terak (slag) dan porositas. Material ini rentan memicu cacat pada lapisan kaca, seperti pitting (lekukan permukaan), pinhole (lubang jarum), dan gelembung tersembunyi (subsurface blister).
02 Nozel
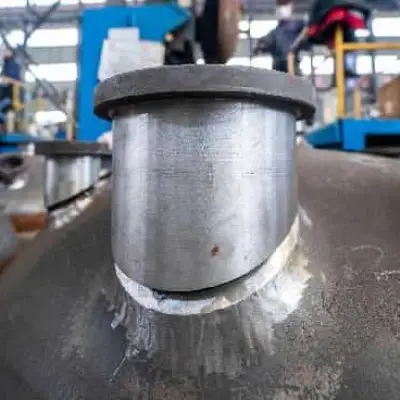
Ditempa dari baja grade 10 dengan ketebalan dinding yang ditingkatkan, nozel ini menghasilkan kekuatan mekanis yang tinggi, kandungan karbon yang rendah, serta sifat pelapisan enamel yang baik, sehingga memberikan ketahanan tinggi terhadap pengelupasan enamel.
Bagian tepi luar nozel juga dapat dilapisi enamel untuk mencegah korosi dan memperpanjang masa pakai peralatan.
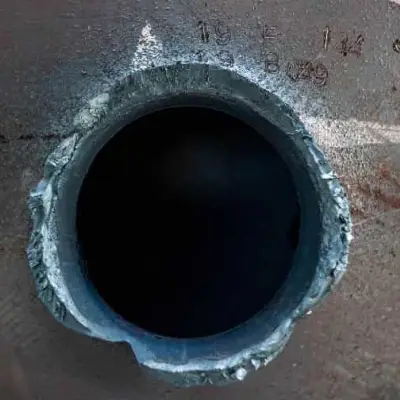
Metode pengelasan dua sisi dengan elektroda las konvensional seringkali mengakibatkan sambungan las lebih rentan mengalami inklusi terak dan porositas yang dapat memengaruhi kualitas pelapisan kaca.
03 Flensa berdiameter besar
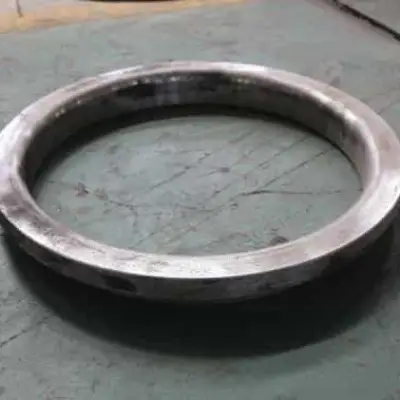
Flensa dibuat melalui proses penempaan utuh tanpa sambungan las atau sambungan antarbagian. Konstruksi ini menghasilkan kualitas yang konsisten, kekuatan tinggi, serta stabilitas dimensi yang baik.
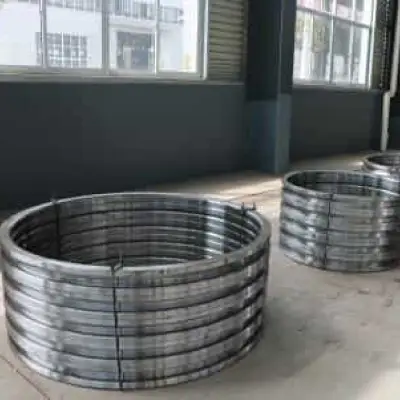
Flensa konvensional dirakit dengan menyambung potongan-potongan baja, sehingga memiliki titik sambungan (splice joint) yang rentan memicu pengelupasan lapisan kaca.
Flensa konvensional juga berkekuatan rendah dan mudah terdeformasi.
04 Tipe enamel
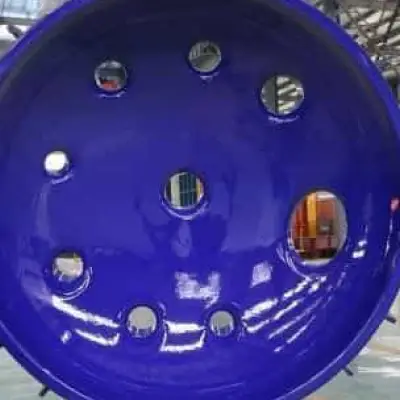
Gongtang menggunakan enamel GT88-9018 dari Jerman dengan ketahanan korosi 150% lebih tinggi daripada standar nasional Tiongkok (GB).
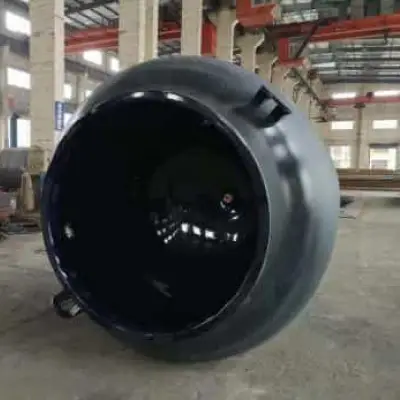
Menggunakan enamel GT66-1008 yang lebih ekonomis, dengan ketahanan korosi yang lebih rendah (hanya 30% lebih tinggi daripada standar nasional Tiongkok GB).
05 Penyemprotan enamel
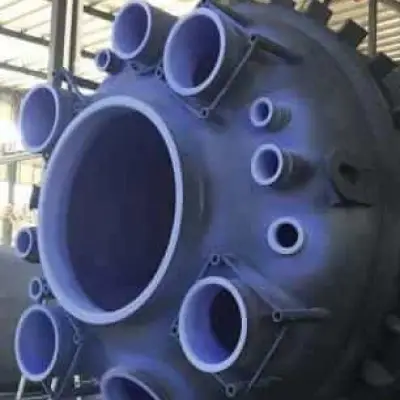
Metode semprot dingin (cold spraying) dipadukan dengan bejana pengaduk (mixing vessel) untuk menjaga material tetap seragam dan konsisten. Proses penyemprotan ini membutuhkan 6-8 lapisan hingga selesai. Penyemprotan berlapis ini menghasilkan lapisan yang halus dan padat tanpa porositas, serta permukaan yang mulus dan mengilap.
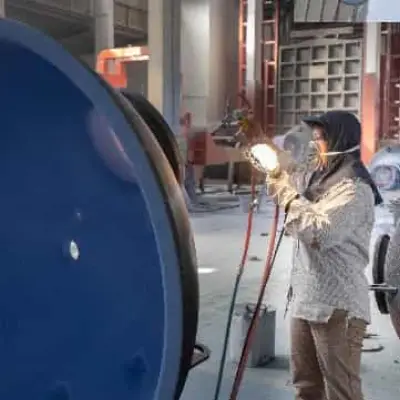
Menggunakan metode semprot panas (hot spraying), yang hanya membutuhkan 3–5 kali pelapisan. Metode penyemprotan ini lebih rentan menghasilkan lapisan kaca yang kurang padat, berpori, tidak rata, dan kurang mengilap.
06 Metode pembakaran
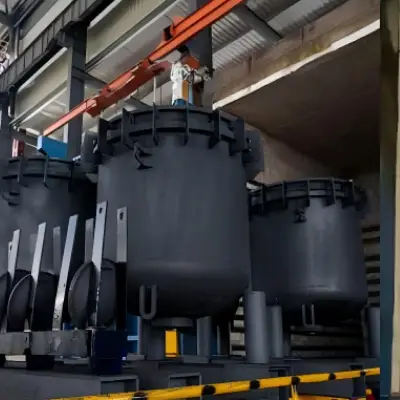
Sistem penyangga vertikal dengan banyak titik tumpu membagi beban secara merata. Kami menerapkan metode yang menuntut biaya tooling tinggi guna menghasilkan bejana berflensa dengan ketahanan deformasi dan segel yang kuat. Dengan metode ini, tidak ada batasan pada rasio panjang berbanding diameter bejana, sehingga memungkinkan desain yang fleksibel, baik untuk tipe bejana yang lebar maupun ramping.
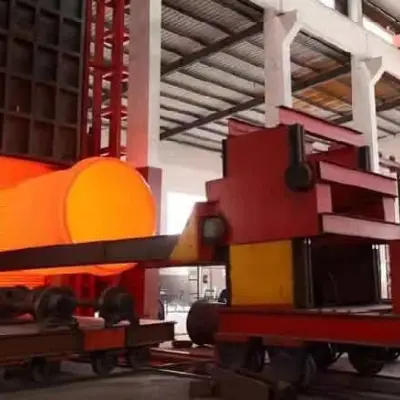
Menggunakan metode pembakaran cepat horizontal yang sering menyebabkan deformasi flensa dan kualitas penyegelan yang kurang baik. Selain itu, metode ini juga memiliki batasan rasio panjang berbanding diameter bejana.
Gongtang menerapkat pembakaran vertikal lambat dengan metode bongkar-muat dalam kondisi dingin memberikan durasi ideal (6-8 jam per siklus) dan kontrol suhu yang lebih presisi. Pemanasan terprogram dan pendinginan di dalam tungku efektif melepaskan tegangan sisa (residual stress), sehingga lapisan enamel tidak mudah terkelupas.
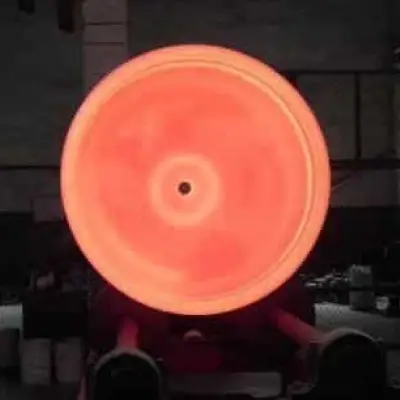
Pembakaran cepat horizontal dengan metode bongkar-muat dalam kondisi panas (hot loading and hot unloading) memiliki waktu proses yang relatif singkat, yaitu 30-50 menit per siklus pembakaran.
Namun, pemanasan dan pendinginan yang cepat menimbulkan tegangan sisa (residual stress) pada lapisan kaca, yang sering mengakibatkan cacat sisik ikan (fish scaling).
07 Klem pengikat
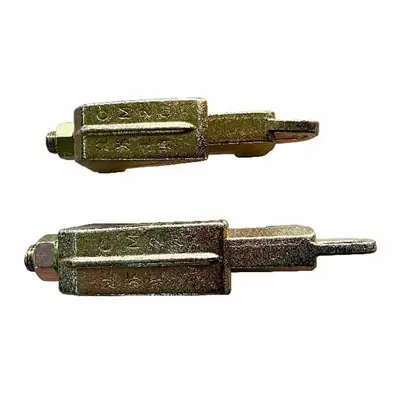
Terbuat dari baja tempa galvanis yang memiliki kekuatan tinggi dan mempermudah pemeliharaan, klem ini juga dilengkapi cincin penggantung untuk mencegah klem terjatuh.
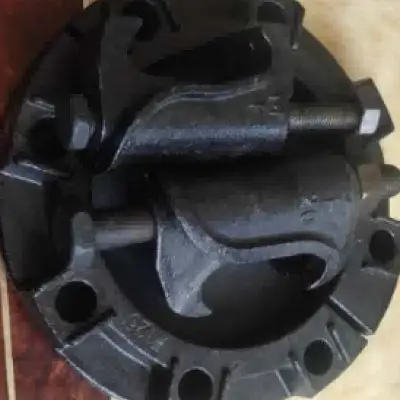
Menggunakan klem besi cor (cast-iron clamps) yang lebih ekonomis, tetapi memiliki kekuatan lebih rendah. Klem ini tidak dilengkapi dengan cincin penggantung, sehingga lebih mudah terjatuh saat penanganan atau pemeliharaan.
08 Flensa lap joint
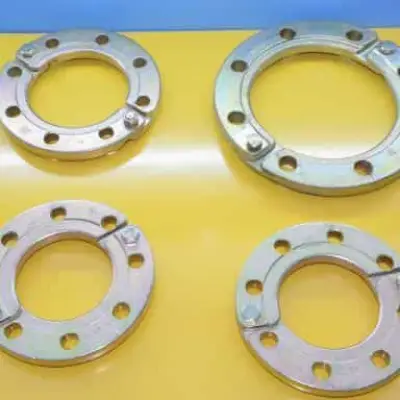
Flensa lap joint dibuat melalui proses penempaan untuk menghasilkan kekuatan tinggi, dengan dimensi sambungan PN10.
Flensa tersedia dalam konfigurasi standar GB, ASME, EN, maupun JIS.
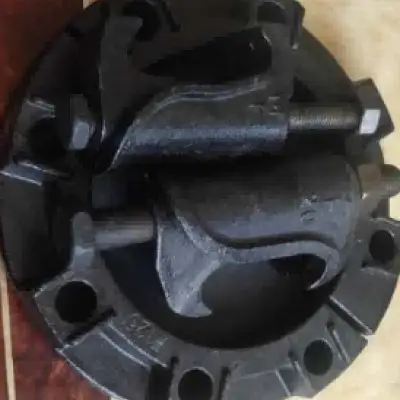
Menggunakan flensa besi cor (cast-iron clamps) dengan kekuatan lebih rendah dan dimensi sambungan terbatas pada PN6, sesuai standar GB.
09 Cincin U (U-ring)
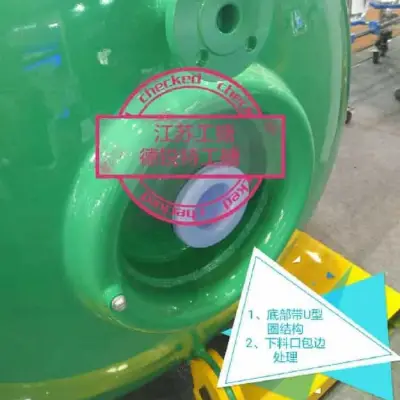
Cincin U berfungsi seperti mekanisme kompensasi pegas untuk melindungi lapisan enamel di sekitar saluran pengeluaran material. Komponen ini juga memungkinkan media pendingin di dalam jaket mengalir keluar hingga tuntas, sehingga membantu mencegah korosi. Selain itu, peningkatan volume jaket mendukung kinerja pemanasan dan pendinginan yang lebih baik.
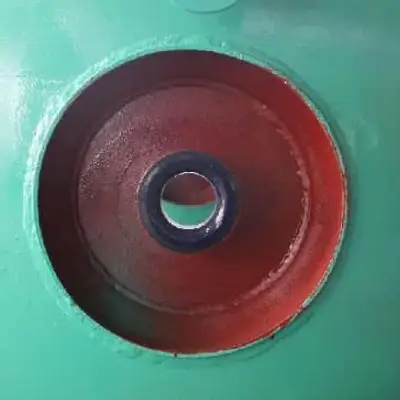
Peralatan konvensional umumnya tidak dilengkapi cincin U pada saluran pengeluaran material, kecuali jika diminta secara khusus oleh produsen atau pelanggan.